厂区占地 21,000 平方米,铸造、机加、装配、试压、涂装五个车间按工序顺序排布,阀体从浇注到出厂不出一墙之隔;DN50-DN600 的常用口径在成品库有 2,300 台现货。
铸造车间:每炉 12 个元素的光谱记录
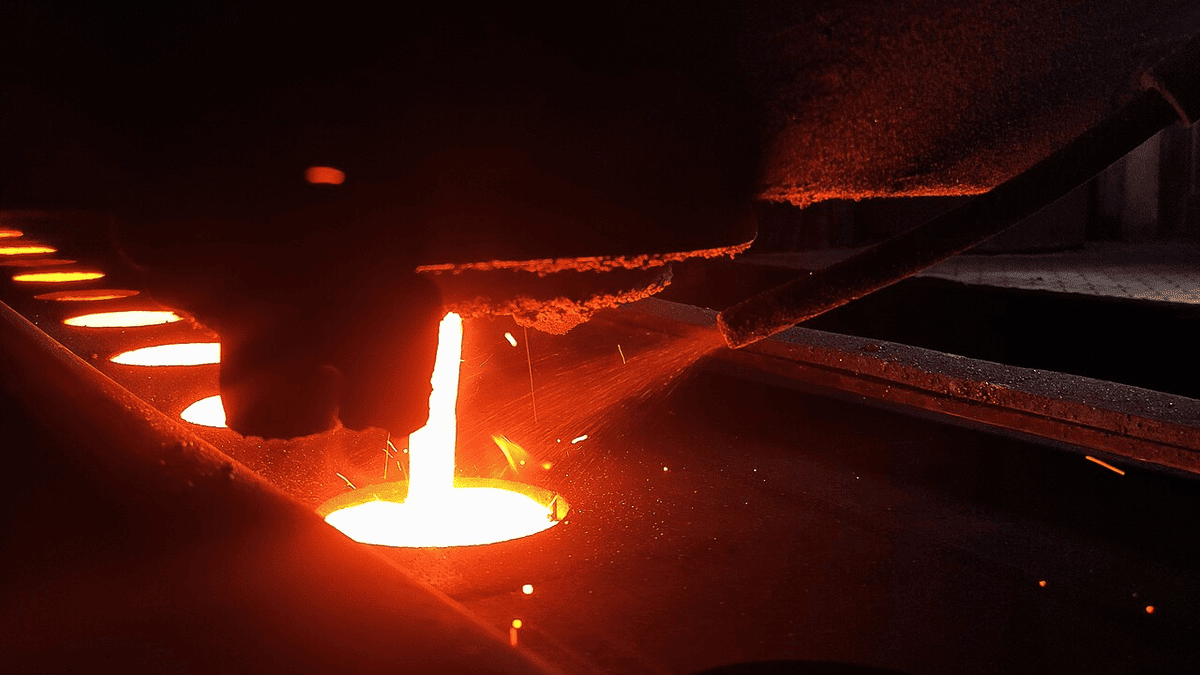
2 台 3 吨中频炉隔日开炉,单炉出水 3.2 吨,可浇 DN50-DN300 阀体 46 件;WCB 的碳含量控制在 0.25%-0.30%,锰 0.60%-0.90%,每炉取 2 组力学试棒。
2026 年 5 月 16 日的开炉记录显示,炉前光谱分析 12 个元素用了 11 分钟,铬镍钼偏差超过 0.5% 的钢水直接回炉,全年回炉率 3.7%。
机加工:平面度 0.02 mm 怎么保证
14 台立式加工中心分三条线:DN50-DN150 一条、DN200-DN400 一条、DN500 以上一条;DN100 阀体一次装夹完成两端法兰面,避免二次找正带来的 0.05 mm 偏差。
阀座密封面用金刚石刀具精车,粗糙度 Ra0.8,平面度用 0.01 mm 级平板加红丹粉检查,2025 年抽检 1,860 件,超差 12 件全部返修。
试压与检验:DN600 单台 22 分钟
2 台试压台最大口径 DN600、最高压力 PN100,壳体试验 1.5 倍公称压力、密封试验 1.1 倍,各保压 5 分钟;压力传感器精度 0.4 级,曲线自动存档 5 年。
2025 年全年试压 18,400 台次,壳体渗漏 41 台次,返修后复验全部合格;DN300 以上另做启闭扭矩测试,手轮力上限 240 N。
交付与响应:省内 48 小时到场
标准口径 DN50-DN200 的库存件 3 天内发货,非标口径按图纸排产 15-25 天;2026 年 1-10 月平均交付周期 18.6 天,比 2025 年缩短 2.3 天。
江苏境内 13 个地级市承诺 48 小时技术人员到场,2026 年平均到场 31 小时;售后备件库常备 DN50-DN200 的阀杆、阀瓣、密封圈共 1,400 件。
质量体系与文件
质量体系文件 ZY/QP-01 至 ZY/QP-12 覆盖设计、采购、铸造、机加、装配、试压、涂装、发运 8 个环节,每台阀门有独立出厂编号,可追溯到炉号与操作者。
随货文件包括材质单、试压记录、涂装检验单与装箱单 4 份,出口订单另附 EN 10204 3.1 证书;2026 年为中东客户出具证书 180 份。
到厂验货能看什么
验货路线固定五站:光谱仪看材质、加工中心看密封面、试压台看壳体与密封试验、涂装线看干膜厚度、成品库看包装。全程约 3 小时,DN200 以上可现场做见证试验,费用 800 元/台。
需要带走资料的,可复印材质单、试压曲线与涂装检验单三份,复印件加盖质检章;原始记录保存 5 年,后续补件凭出厂编号调取。